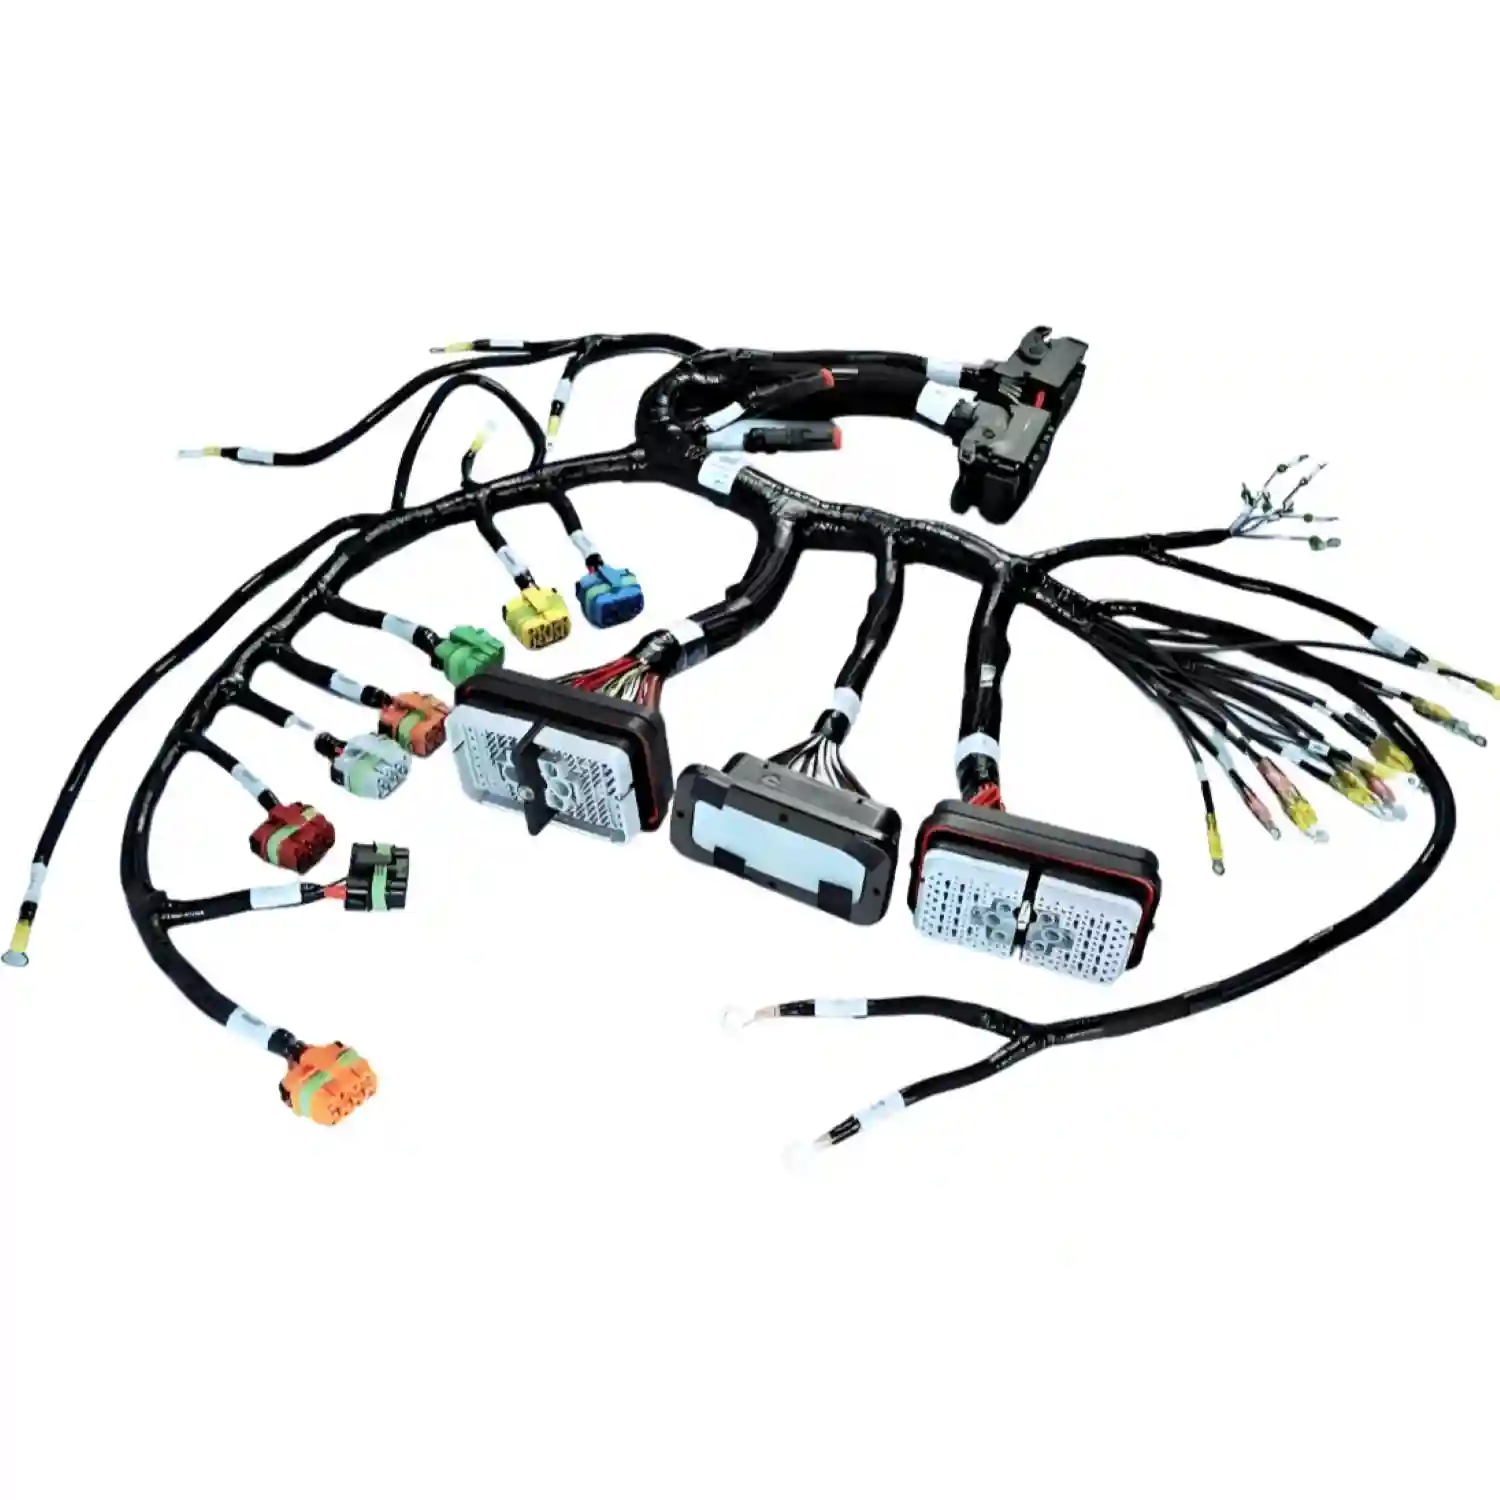
Bilindustri & EV — Ledningsnett til Kjøretøy
Ledningsnett og kabelmontasje produsert hos IATF 16949-sertifikatholder Hebei Cloom Electronic. Fra konvensjonelle kjøretøy til neste generasjons elbiler — vi leverer presisjon, pålitelighet og skalerbarhet.
Presise Ledningsnett til Moderne Kjøretøy
Ledningsnett til kjøretøy må tilpasses vibrasjon, temperatur og bevegelse i bruken. Bøyelevetid avhenger av radius, last og materiale og må valideres ved test. Produksjonen skjer under IATF 16949-sertifikatet til Hebei Cloom Electronic; produktkrav og PPAP-omfang avtales per kundeprogram.
Med overgangen til elbiler stiger kravene til høyspenningskabler, batteritilkoblinger og EMC-skjerming. Vårt dedikerte automotive-team har den ekspertisen som kreves for å håndtere både konvensjonelle og EV-spesifikke utfordringer.
- Motorrom-ledningsnett (høytemperatur)
- EV-batterikabelmontasje og HV-kabler
- Instrumentpanel og infotainment-kabler
- Sensorkabling og ADAS-systemer
Fra kontrollpunkt til dokumentert frigivelse
Innkjøpsgrunnlaget bør knytte hvert kritisk krav til en tegningsreferanse, en kontrollmetode og en ansvarlig godkjenner. Angi hvilken revisjon og hvilke kundespesifikke krav som gjelder før prøvene bygges. Tabellen viser kontrollpunkter som bør vurderes for ledningsnett; grenseverdier og kontrollomfang må hentes fra godkjente komponentdata og prosjektets spesifikasjon.
| Kontrollpunkt | Avklares før bygging | Etterspør dokumentasjon på |
|---|---|---|
| Terminal og leder | Terminalens delenummer, ledertype, tverrsnitt, avisolering og tilhørende pressverktøy. | Pressgeometri, lederplassering og trekkprøve etter komponentprodusentens krav og avtalt kontrollplan. |
| Tetning og kontakthus | Tetningens diameterområde, ubrukte kontaktkamre, blindplugger og sekundærlås. | Riktig tetning, monteringsretning, terminalplassering og låsing; tetthetsprøving når spesifisert. |
| Føring og innfesting | Grenlengder, klips, gjennomføringer, bøyeradius og avstand til varme eller bevegelige deler. | Målrapport og bilder av avtalte referansepunkter, slitasjebeskyttelse og serviceløkker. |
Hva bør kjøperen be om i PPAP-pakken?
Avtal innsendingsnivå og dokumentliste før bestilling. Etterspør gjeldende tegningsunderlag, godkjente endringer, prosessflyt, prosessrisikoanalyse (PFMEA), kontrollplan, målresultater og material- og funksjonsprøver. Målesystemanalyse og studier av prosesskapabilitet må inngå der programmet krever det. Be også om identifiserte prøvedeler og Part Submission Warrant (PSW), med henvisning til riktig del og revisjon.
PPAP dokumenterer grunnlaget for kundens produksjonsdelgodkjenning. En førstestykkeinspeksjon (FAI) beskriver samsvaret til de undersøkte prøvene og erstatter ikke automatisk PPAP. Be om kravreferanse, målemetode, faktiske resultater, prøvens identitet og avviksstatus i prøverapporten. Bilder bør vise kontaktretning, merking og føring, men erstatter ikke mål eller elektriske testresultater.
Fordel ansvar før dokumentene utarbeides
Ved produksjon etter kundetegning eier kunden produktkrav, godkjente alternativer, kjøretøyintegrasjon og beslutningen om frigivelse. Designrisikoanalysen (DFMEA) ligger hos den designansvarlige; dersom leverandøren har designansvar, må dette avklares uttrykkelig. Kunden fastsetter også hvilke prøver som skal utføres på komponent-, sammenstillings- og kjøretøynivå.
Leverandøren utarbeider underlag for sin produksjonsprosess: prosessflyt, PFMEA, kontrollplan og avtalte måle- og testresultater. Leverandøren synliggjør avvik og foreslåtte endringer; kunden behandler nødvendige avvikstillatelser og godkjenninger. Dokumentflyten bør følge AIAGs rammeverk for kvalitetsverktøy og kundens egne innsendingskrav. Veoneers PPAP-veiledning viser hvordan slike kundekrav kan konkretiseres.
Hebei Cloom Electronic holder IATF 16949-sertifikatet med omfang «produksjon av ledningsnett». Sertifikatet er ikke en godkjenning av den enkelte kabelen; PPAP-omfang avtales per kundeprogram. For kraftforbindelser bør underlaget også beskrive batterikabelmontasje med kabelsko og isolasjonsbeskyttelse, slik at terminalvalg og føring vurderes sammen med strømkretsen.
Automotive Spesialkapasiteter
Fra EV-batterikabling til motorstyring — våre fasiliteter er bygget for å håndtere bilindustriens mest krevende utfordringer.
EV Batterikabling
Høyspenningskabler opp til 800V med korrekt isolering, skjerming og termisk styring for elbilbatterier.
Motorstyring
Ledningsnett til ECU, transmission, ABS og ESP med presis pin-til-pin kontakt og EMC-kompatibilitet.
Høytemperatur
Kabler designet for -40 °C til +200 °C med silikonisolering og spesialbelagte kontakter for motorromsmiljøer.
IATF 16949
PPAP-omfang, FMEA og kontrollplaner avtales per kundeprogram med utgangspunkt i kundens krav og produksjonsomfanget.
Høyvolum
Skalerbar produksjon fra prototype til serie med produksjonsopplegg tilpasset kundens program.
Sporbarhet
Full sporbarhet med lotnumre, testrapporter og digitale kvalitetslogger for hver eneste enhet.
Utfordringer i Bilindustrien
Bilindustrien er en av de mest krevende bransjene for kabelmontasje. Her er de viktigste utfordringene vi hjelper våre kunder med å løse.
Nullfeil-krav
Bilindustrien krever PPM-rater under 10. Enhver feil kan føre til tilbakekalling av tusenvis av kjøretøy og enorme erstatningskrav.
Ekstreme Miljøforhold
Ledningsnett må motstå vibrasjoner, temperaturer fra -40 °C til +200 °C, fuktighet, salt og kjemikalier gjennom kjøretøyets levetid.
EV Høyspenning
Overgangen til elbiler krever nye kompetanser innen 400-800V kabling, EMC-skjerming og termisk styring av batteripakker.
Just-in-Time Levering
OEM-produsenter krever JIT-levering med stram timing. Forsinkelser kan stanse hele produksjonslinjer og koste millioner.
Automotive Produksjonsprosess
Design & FMEA
Vi gjennomgår spesifikasjonene og avtaler omfanget av FMEA, kontrollplan og PPAP per kundeprogram.
Prototype
Rask prototyping med full testrapport og dimensjonell validering før serieproduksjon.
PPAP Godkjenning
PPAP-nivå og dokumentasjonsomfang avtales per kundeprogram. Underlaget sendes til kundens vurdering og godkjenning.
Serieproduksjon
Dedikerte produksjonslinjer med SPC-overvåking og inline kvalitetskontroll.
Test & Inspeksjon
Elektrisk test, hi-pot-test, trekkprøve og visuell inspeksjon etter avtalt plan. Relevante IPC/WHMA-A-620-kriterier angis i kontrollplanen.
JIT Levering
JIT, Kanban og eventuelt bufferlager avtales per kundeprogram med avklart lagersted, beholdning og transport.
Kontrollpunkter for kontakter, tetninger og føring
- Sammenhold ledningstverrsnitt og terminalens arbeidsområde med tetningens passform og motkontaktens delenummer.
- Marker klips, slitasjebeskyttelse, forgreningspunkter og serviceløkker på tegningen. Kontroller plasseringen i førstestykket.
- Knytt kontroll av terminalenes holdekraft, tetninger og kritiske mål til kontrollplanen. Avklar hvilket underlag som skal inngå i kundens PPAP eller annen frigivelse.
Tekniske Spesifikasjoner
| Parameter | Kapasitet |
|---|---|
| Spenningsområde | 12V – 800V DC |
| Temperaturområde | -40 °C til +200 °C |
| Ledertverrsnitt | 0,13 mm² til 120 mm² |
| Konnektorfamilier | TE, Molex, Yazaki, Sumitomo, JA |
| IP-klasser | IP54 til IP69K |
| Standarder | IATF 16949, IPC/WHMA-A-620, LV 214 |
| EMC-skjerming | Flettet, foliebasert og dobbelt skjerming |
| Volum | Fra pilotserie til løpende serieproduksjon |
Ofte stilte spørsmål
Klar til å Starte Ditt Automotive Prosjekt?
Send oss spesifikasjonene for et uforpliktende tilbud med PPAP-omfang avtalt per program etter avtalt plan.