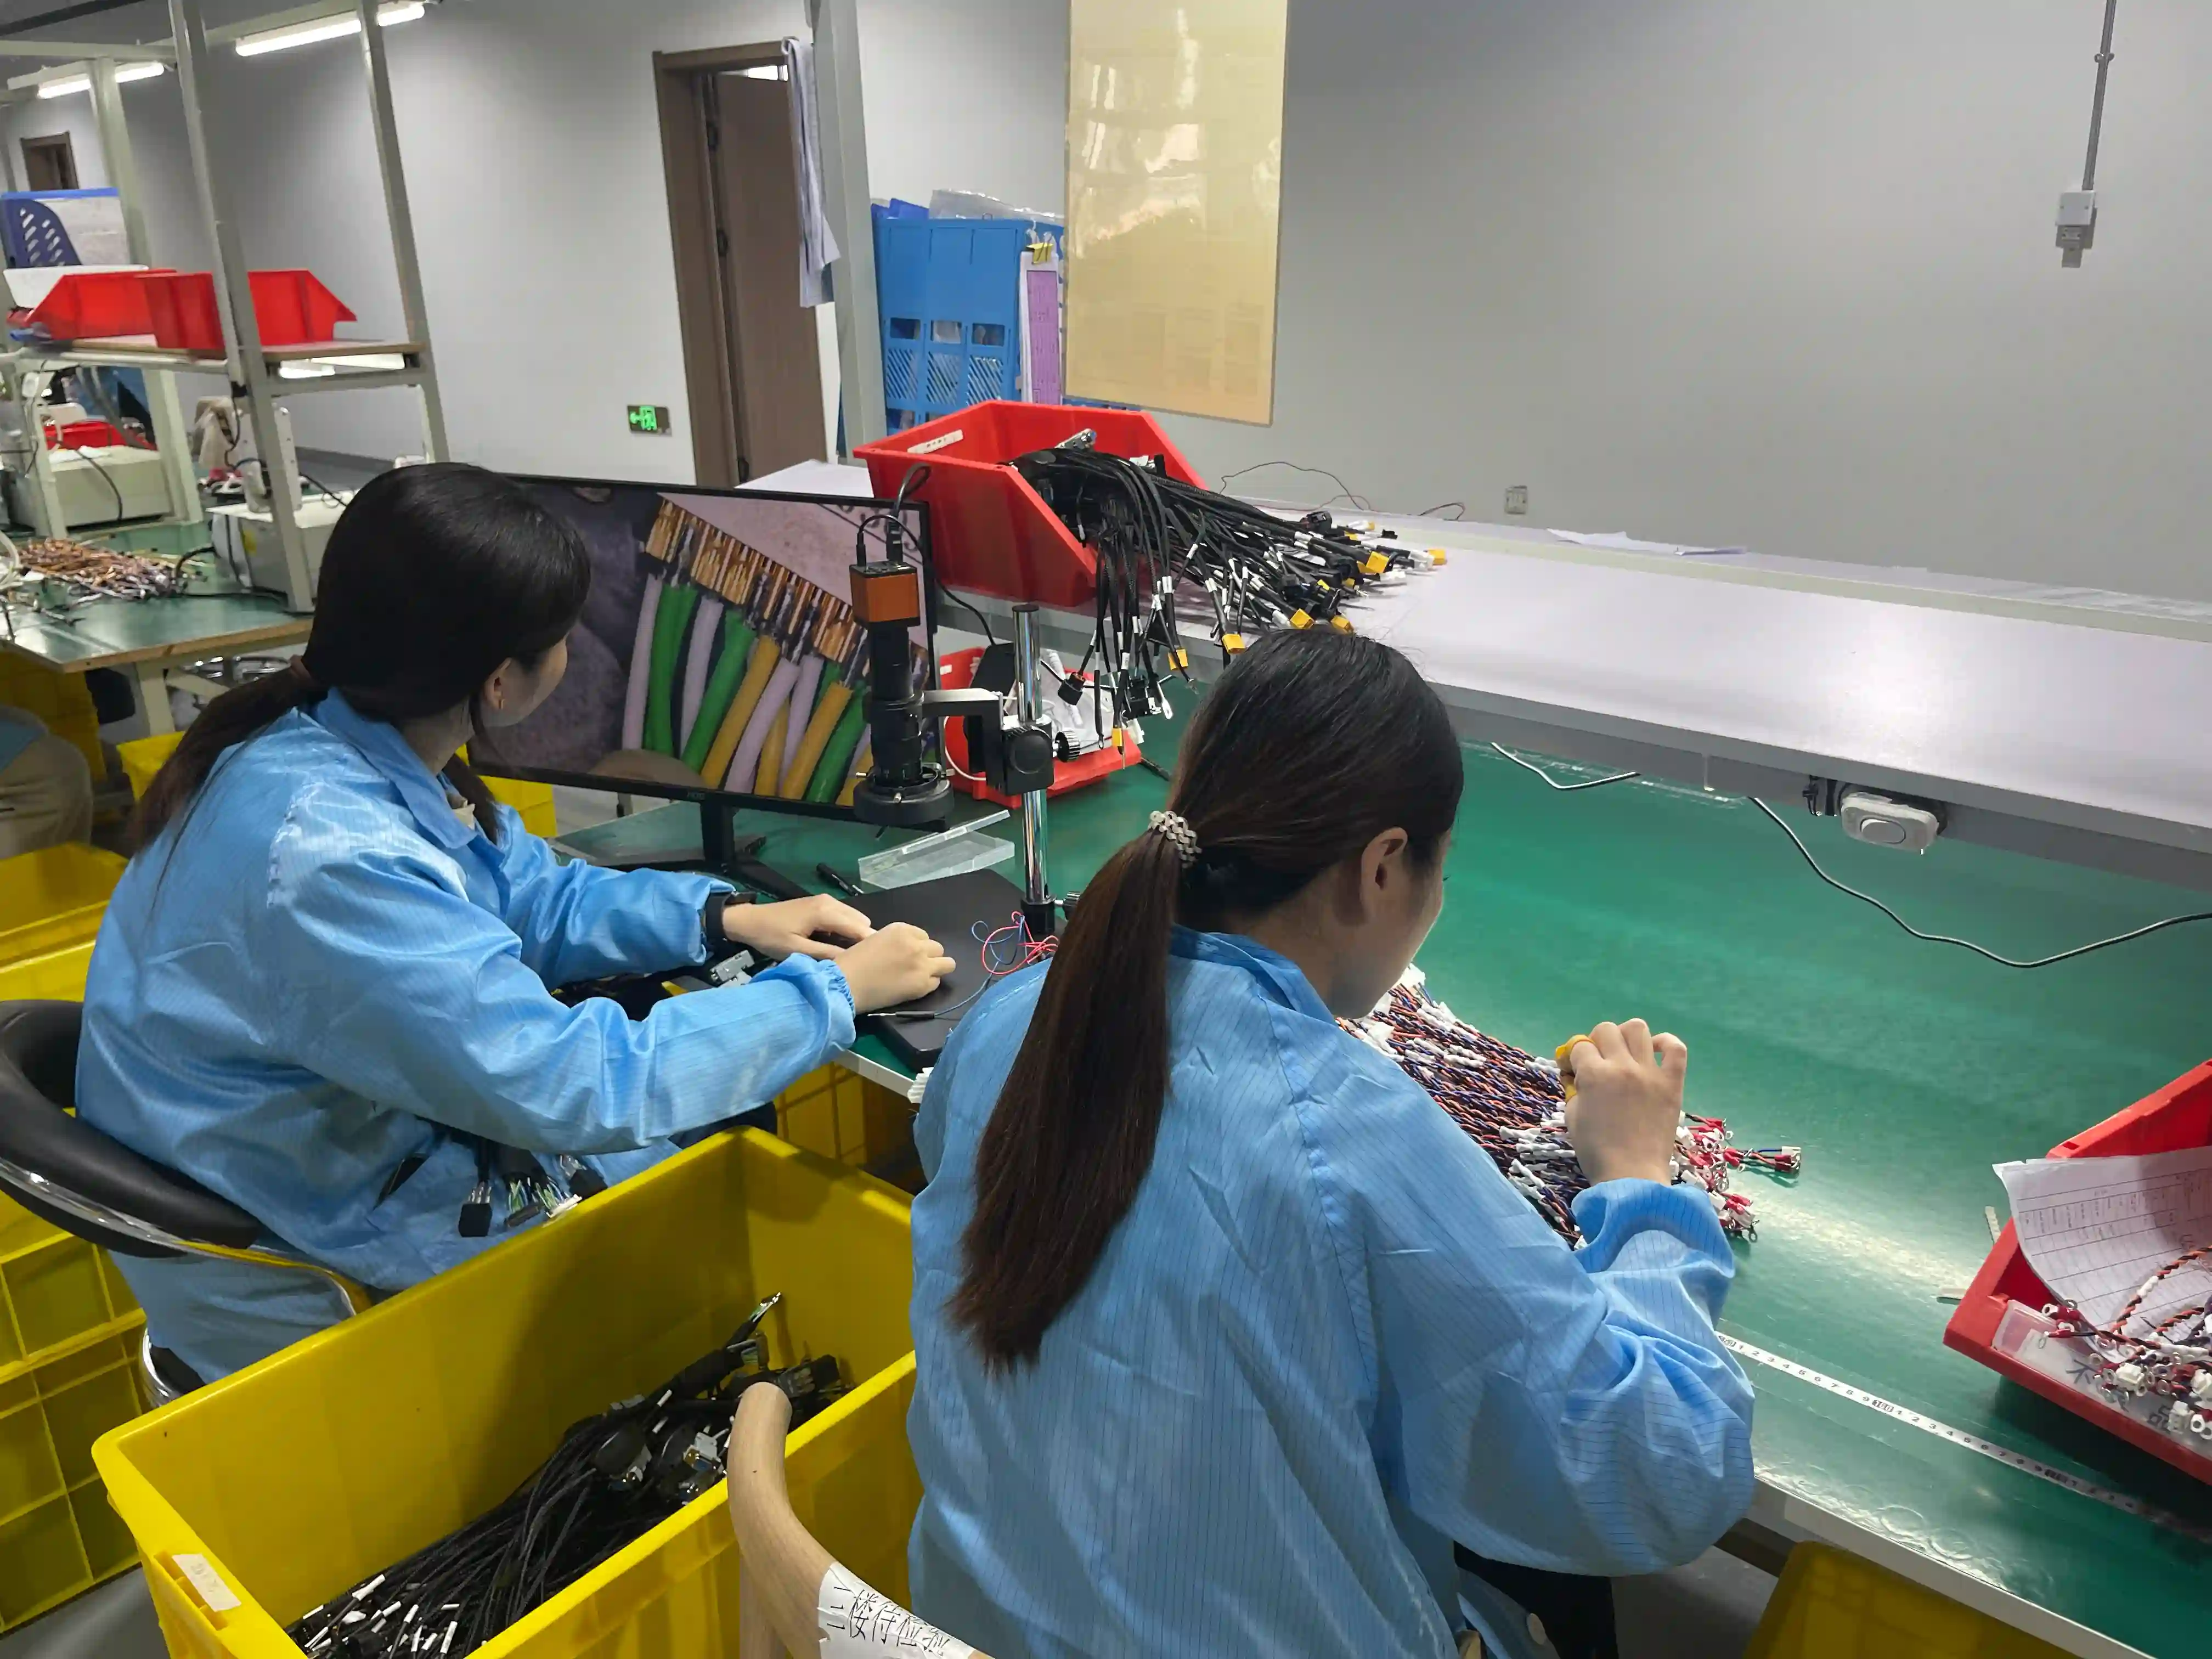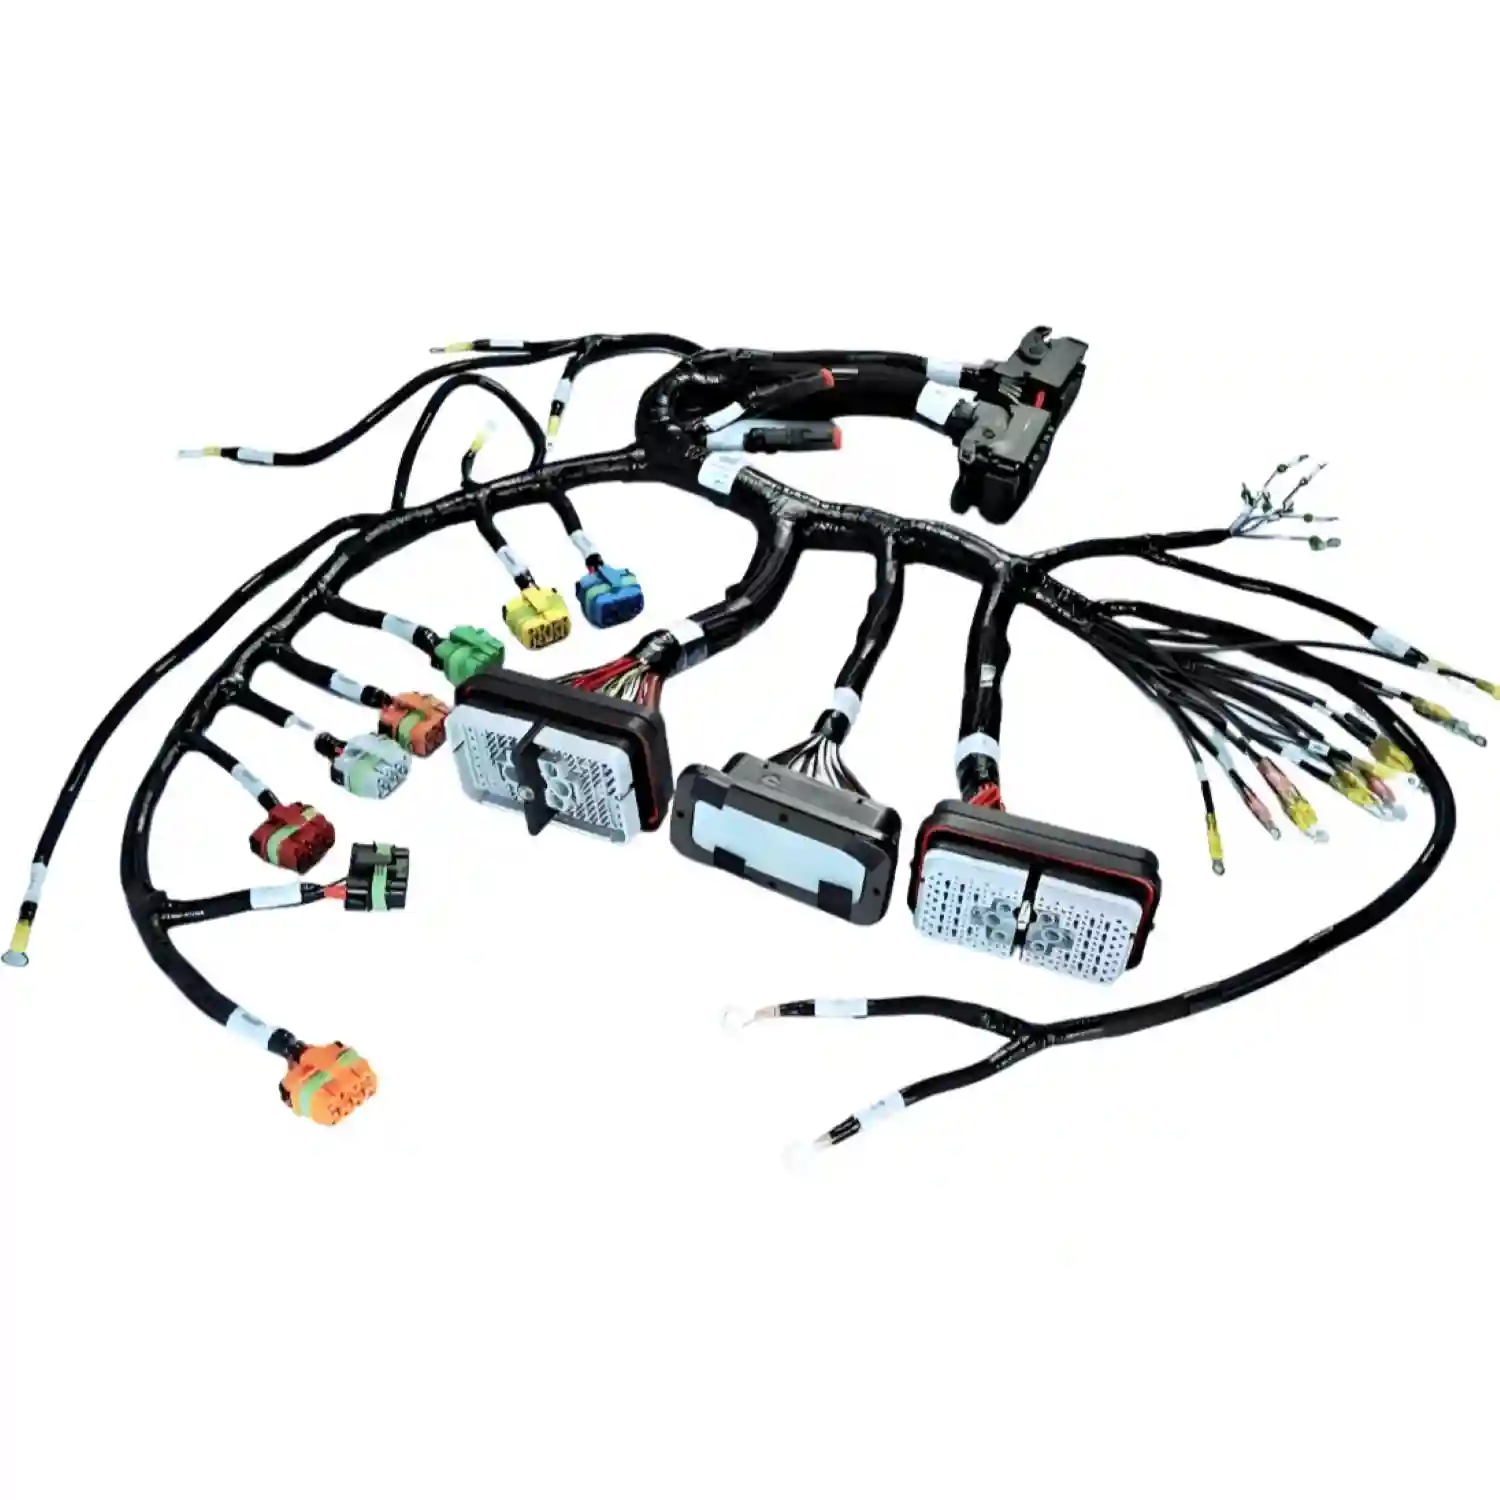
Norsk bilindustri består av mer enn kjøretøyprodusenter. Den inkluderer leverandører av sensorer, batterisystemer, ladeteknologi, styreenheter, autonome plattformer og spesialkjøretøy. Felles for dem er at ledningsnett ofte blir en sikkerhetskritisk del av produktet. Et IATF 16949-sertifisert kvalitetssystem er derfor ikke bare et innkjøpskrav, men en arbeidsmåte for å redusere variasjon gjennom hele programmet.
Den praktiske godkjenningen er utdypet i veiledningen om IATF 16949 og PPAP Level 3, mens revisjonsstyring av ledningsnett viser hvordan endringer bør kontrolleres etter oppstart. Se også løsningene for kabelsystemer til bilindustrien.
Et bilrelatert ledningsnett er en dokumentert elektrisk og mekanisk sammenstilling som skal tåle vibrasjon, temperatur, fukt, kjemikalier og mange monteringssykluser. For kunder som utvikler kjøretøy, ladeutstyr eller mobile maskinplattformer, bør leverandøren kunne vise sammenhengen mellom tegning, prosessflyt, FMEA, kontrollplan og testdata. NorKab støtter slike programmer gjennom ledningsnett til bilindustri, høyspente ledningsnett og dokumentert sluttkontroll.
IATF 16949 handler om å bygge kvalitet inn i prosessen. Hvis operatøren først oppdager en pinnefeil på sluttest, har prosessen allerede gitt kunden en risiko. — Hommer Zhao, Grunnlegger og daglig leder
Kort svar: hvorfor krever bilkunder IATF 16949?
- IATF 16949 knytter leverandørstyring, risikoanalyse, prosesskontroll og avvikslukking til bilindustriens forventninger.
- PPAP Level 3 gir kunden en komplett godkjenningspakke før serieproduksjon.
- Kontrollplanen definerer hvilke mål, tester og akseptgrenser som skal følges i hvert produksjonsparti.
- Sporbarhet gjør det mulig å isolere avvik til parti, dato, operatør, maskin eller komponentparti.
1. IATF 16949 som praktisk styringssystem
IATF 16949 bygger på ISO 9001, men skjerper kravene til bilindustriens leverandørkjeder. Bakgrunn om ISO 9001 finnes i oversikten over ISO 9000. I praksis betyr IATF at leverandøren må styre risiko, prosessendringer, måleutstyr, kompetanse, avvik og leverandører på en mer disiplinert måte enn et generelt kvalitetssystem alene krever.
For ledningsnett får dette konkrete konsekvenser. En endring fra én terminal til en alternativ terminal kan påvirke krympehøyde, uttrekkskraft og kontaktmotstand. En ny lederisolasjon kan kreve justert avisoleringslengde. En annen kabelstrømpe kan endre bøyeforløp i kjøretøyet. En IATF-moden leverandør behandler slike endringer som kontrollerte hendelser, ikke som uformelle innkjøpserstatninger.
NorKab arbeider med kravpakker som kombinerer tegning, stykliste, kundespesifikasjon og akseptnivå mot IPC/WHMA-A-620. For bilprogrammer er koblingen mellom sertifiseringer, produksjonskontroll og kundegodkjenning sentral.
2. Slik ser PPAP Level 3 ut for et ledningsnett
PPAP Level 3 er vanlig når kunden trenger full dokumentasjon før produktet frigis. For et ledningsnett kan pakken inneholde designgrunnlag, godkjent stykliste, prosessflyt, PFMEA, kontrollplan, måleresultater, materialdata, testresultater, kapabilitet der det er relevant, signert PSW og fysiske prøver. Begrepet PPAP er del av bilindustriens kvalitetsspråk og brukes sammen med APQP og FMEA.
Et eksempel: et 48 V ledningsnett med 2,5 mm² kraftledere, 0,35 mm² signalledere, skjermet parkabel og forseglede kontakter kan ha flere kritiske prosesspunkter. Krympehøyde kontrolleres etter terminalspesifikasjon. Uttrekkskraft testes per lederdimensjon. Elektrisk test kontrollerer kontinuitet og feil i pinneoppsettet. Ved behov kan isolasjonstest kjøres på 500 VDC eller 1000 VDC, avhengig av kundekrav og produktklasse.
En god PPAP-pakke viser ikke bare at fem prøver var riktige. Den viser hvorfor prosessen skal fortsette å lage riktige produkter i uke 12, uke 30 og etter en godkjent revisjonsendring. — Hommer Zhao, Grunnlegger og daglig leder
| PPAP-element | Betydning for ledningsnett | Typisk dokumentasjon |
|---|---|---|
| Prosessflyt | Viser steg fra kapping til test | Flytskjema med kontrollpunkter |
| PFMEA | Identifiserer risiko for feil | Feilmodus, årsak, tiltak |
| Kontrollplan | Definerer hva som måles | Frekvens, metode, aksept |
| Måleresultater | Bekrefter dimensjoner og test | Lengde, krymp, elektrisk test |
| PSW | Formell kundegodkjenning | Signert innsendingsdokument |
3. Kritiske prosessparametere i bilrelaterte ledningsnett
De viktigste prosessparameterne er ofte små. Avisoleringslengde på 3,0 mm i stedet for 3,8 mm kan gi svak krymp. Feil posisjon på sekundærlås kan gi periodisk kontaktfeil. Utilstrekkelig strekkavlastning kan gi brudd etter vibrasjonstest. Derfor må kontrollen ligge nær prosessen, ikke bare i sluttkontrollen.
IPC/WHMA-A-620 beskriver akseptkriterier for kabel- og ledningsnett, og offentlig bakgrunn om IPC finnes på IPC-siden. I bilprogrammer må standardkrav ofte kombineres med kundens egne krav. Noen kunder krever 100 % visuell kontroll av kritiske kontakter, andre krever periodisk uttrekksprøve hvert skift eller ved terminalbytte.
Kontaktvalg er også et kvalitetsvalg. For robuste kjøretøy- og maskinmiljøer kan Deutsch-kontakter være aktuelle. For kompakte kontrollenheter kan Molex-baserte ledningsnett eller TE Connectivity-løsninger passe bedre. Valget bør alltid vurderes mot strøm, tetting, vibrasjon, låsing og servicebehov.
4. Hvordan NorKab håndterer bilindustriprogrammer
Et bilindustriprogram bør ha en tydelig faseinndeling: konsept, prototype, låsing av designet, pilot, PPAP og serie. I prototypefasen kan NorKab gi innspill på lederdimensjon, kontaktvalg, merking, føring og oppbygging av kabelbunter, festepunkter og testtilgang. I pilotfasen bør prosessdata samles slik at kontrollplanen ikke blir teoretisk. Ved serie bør partimerking, testdata og avvikslogg være etablert.
Ledetid må planlegges med komponentrisiko. Mange bilrelaterte kontakter, terminaler og tetninger har lengre innkjøpstid enn selve montasjen. En realistisk plan kan være 3 uker for DFM og prøve, 4-6 uker for pilotmaterialer, og 8-12 uker frem til godkjent serieoppstart hvis PPAP kreves. For høyspente eller forseglede systemer kan verktøy, testadapter og validering legge til flere uker.
Den beste tiden å involvere leverandøren er før tegningen låses. Da kan vi redusere varianter, sikre testpunkter og unngå kontaktvalg som gir 20 ukers risiko knyttet til materialtilgang. — Hommer Zhao, Grunnlegger og daglig leder
6. Beslutningstre for godkjenningsnivå
Start med kundens leverandørkrav. Krever kontrakten IATF 16949, kundespesifikke krav og PPAP, skal disse styre før tekniske prøver planlegges. Hvis delen ikke inngår i en bilindustriell leveransekjede, kan ISO 9001, førstestykkskontroll og en risikobasert kontrollplan være tilstrekkelig. Neste spørsmål er konsekvensen av feil: En sikkerhets- eller funksjonskritisk krets trenger strengere prosessovervåking og endringsgodkjenning enn et ikke-kritisk servicekabelsett.
| Situasjon | Typisk leveransegrunnlag | Godkjenningspunkt |
|---|---|---|
| Ny bildel før serie | APQP med avtalt PPAP-nivå | Signert PSW før ordinær levering |
| Design- eller materialendring | Endringsmelding og påvirkningsanalyse | Kundegodkjenning og nødvendig ny innlevering |
| Flytting av prosess eller verktøy | Risikovurdering og revalidering | Kravet i kundespesifikasjonen |
| Industriprodukt uten bilkrav | FAI, kontrollplan og testprotokoll | Avtalt produktfrigivelse |
PPAP-nivå beskriver hva som sendes kunden, ikke hvor grundig prosessen skal være. Underlaget må utvikles uansett: prosessflyten viser rekkefølgen, PFMEA vurderer prosessrisiko, kontrollplanen omsetter risikoen til kontroller, og arbeidsinstruksen beskriver utførelsen. MSA vurderer om målesystemet er egnet, mens kapabilitetsanalyse bare er meningsfull for en stabil prosess og en målbar karakteristikk.
7. RFQ- og industrialiseringsdata
RFQ-en bør inneholde kontrollert tegning og stykliste, grensesnitt, leder- og terminalspesifikasjoner, kritiske karakteristikker, årsvolum og variantmiks. Angi elektrisk last, spenningsfall, temperatur, vibrasjon, væskeeksponering, bøyeradius og monteringsrekkefølge. Kvalitetsdelen bør angi PPAP-nivå, kundespesifikke krav, prøvemengde, krav til produksjonsrepresentative deler, sporbarhetsnivå, oppbevaring av data og regler for avvik og endring.
For hver krympekombinasjon trengs terminalens applikasjonsspesifikasjon, lederkonstruksjon, isolasjonsdiameter, verktøy og akseptvindu. For forseglede kontakter må pakning og hulromsplugg være knyttet til lederdiameteren. Testlisten bør skille mellom 100 % produksjonstest og kvalifiserende typeprøver. Emballasje, etikettformat, revisjonsmerking og beskyttelse av kontaktflater må også inn, slik at godkjent produkt ikke skades etter sluttkontroll.
8. Feilmoduser og kontrollstrategi
| Symptom | Prosessårsak | Påvisning | Forebyggende styring |
|---|---|---|---|
| Høy eller varierende kontaktmotstand | Feil krympehøyde, skadde kordeler eller forurensning | Mikrosnitt, uttrekksprøve og motstandsmåling | Godkjent applikator, overvåking og vedlikehold |
| Terminal skyves ut ved sammenkobling | Manglende primær- eller sekundærlås | Terminalposisjonssikring og funksjonskontroll | Poka-yoke og visuell standard |
| Feil pinne eller variant | Uklart arbeidsgrunnlag eller komponentblanding | Elektrisk test mot låst testprogram | Strekkodeskanning, kitting og revisjonskontroll |
| Brudd etter vibrasjon | Utilstrekkelig avlastning eller skadet leder | Miljøprøve og etterfølgende elektrisk kontroll | Ruting, støttepunkt og prosesskontroll |
Kontinuitets- og pinneprøving av alle enheter finner koblingsfeil, men beviser ikke krympens mekaniske margin eller levetid i kjøretøyet. Uttrekksprøven er destruktiv og vurderer mekanisk styrke; den må kombineres med krympehøyde og periodisk mikrosnitt for å forstå kompresjon og kordefordeling. Isolasjonstest finner elektrisk gjennomslag eller lekkasje ved valgt spenning, men sier ikke alene noe om EMC, væskebestandighet eller temperaturøkning. Vibrasjons- og temperatursykluser er typevalidering og må etterfølges av elektriske og mekaniske målinger for å vise hva belastningen har endret.
9. Hva standardene dekker – og ikke dekker
IATF 16949 supplerer ISO 9001 med bilindustrielle krav til blant annet risikostyring, leverandørkjede, avvik, endringer og serieprosesser. Den sertifiserer et styringssystem; den godkjenner ikke automatisk et bestemt ledningsnett. AIAGs APQP, PPAP, FMEA, MSA og SPC er kjerneverktøy som kobles til kundespesifikke krav. IPC/WHMA-A-620 beskriver aksept for kabel- og ledningsnettmontasjer, men terminalprodusentens applikasjonsspesifikasjon og kundetegningen kan stille mer spesifikke krav. ISO 16750 og LV214-baserte krav brukes til miljømessig validering av kjøretøyutstyr og kontakter. RFQ-en skal navngi utgave og prioritet mellom dokumentene, slik at motstridende krav kan avklares før tilbud.
Frigivelsen bør til slutt bekrefte at prøvene er bygget med produksjonsverktøy, produksjonsmaterialer og den testprogramrevisjonen som skal brukes i serien.
FAQ
Er IATF 16949 alltid nødvendig for ledningsnett til bilindustri?
For serieprodukter i bilindustri er IATF 16949 ofte et kundekrav. For prototyper eller lavvolum spesialkjøretøy kan ISO 9001, kontrollplan og kundegodkjent testopplegg være nok, men dette må avklares skriftlig.
Hva inneholder PPAP Level 3 for ledningsnett?
Vanlig innhold er prosessflyt, PFMEA, kontrollplan, måleresultater, materialdata, testresultater, prøver og signert PSW. For kritiske kurser kan 100 % elektrisk test og periodisk uttrekksprøve inngå.
Hvilke testspenninger brukes ved ledningsnett for bilindustrien?
Det avhenger av produktet. Mange lavspente systemer testes for kontinuitet og kortslutning, mens isolasjonstest kan ligge på 500-1500 VDC når kravspesifikasjonen krever dielektrisk kontroll.
Hvor tidlig bør leverandøren involveres?
Helst 8-14 uker før planlagt serieoppstart, tidligere hvis spesialkontakter, høyspenning eller PPAP kreves. Tidlig involvering reduserer risiko for dyre endringer etter at designet er låst.
Kan NorKab støtte både prototype og serie?
Ja. NorKab kan støtte fra prøvebygging og DFM til dokumentert serieproduksjon med test, sporbarhet og kvalitetsoppfølging. Start dialogen via kontaktsiden.
Trenger dere IATF-tilpasset produksjon av ledningsnett til norsk eller nordisk bilindustri? Send kravpakke, volum og tidsplan til NorKab for en teknisk gjennomgang.