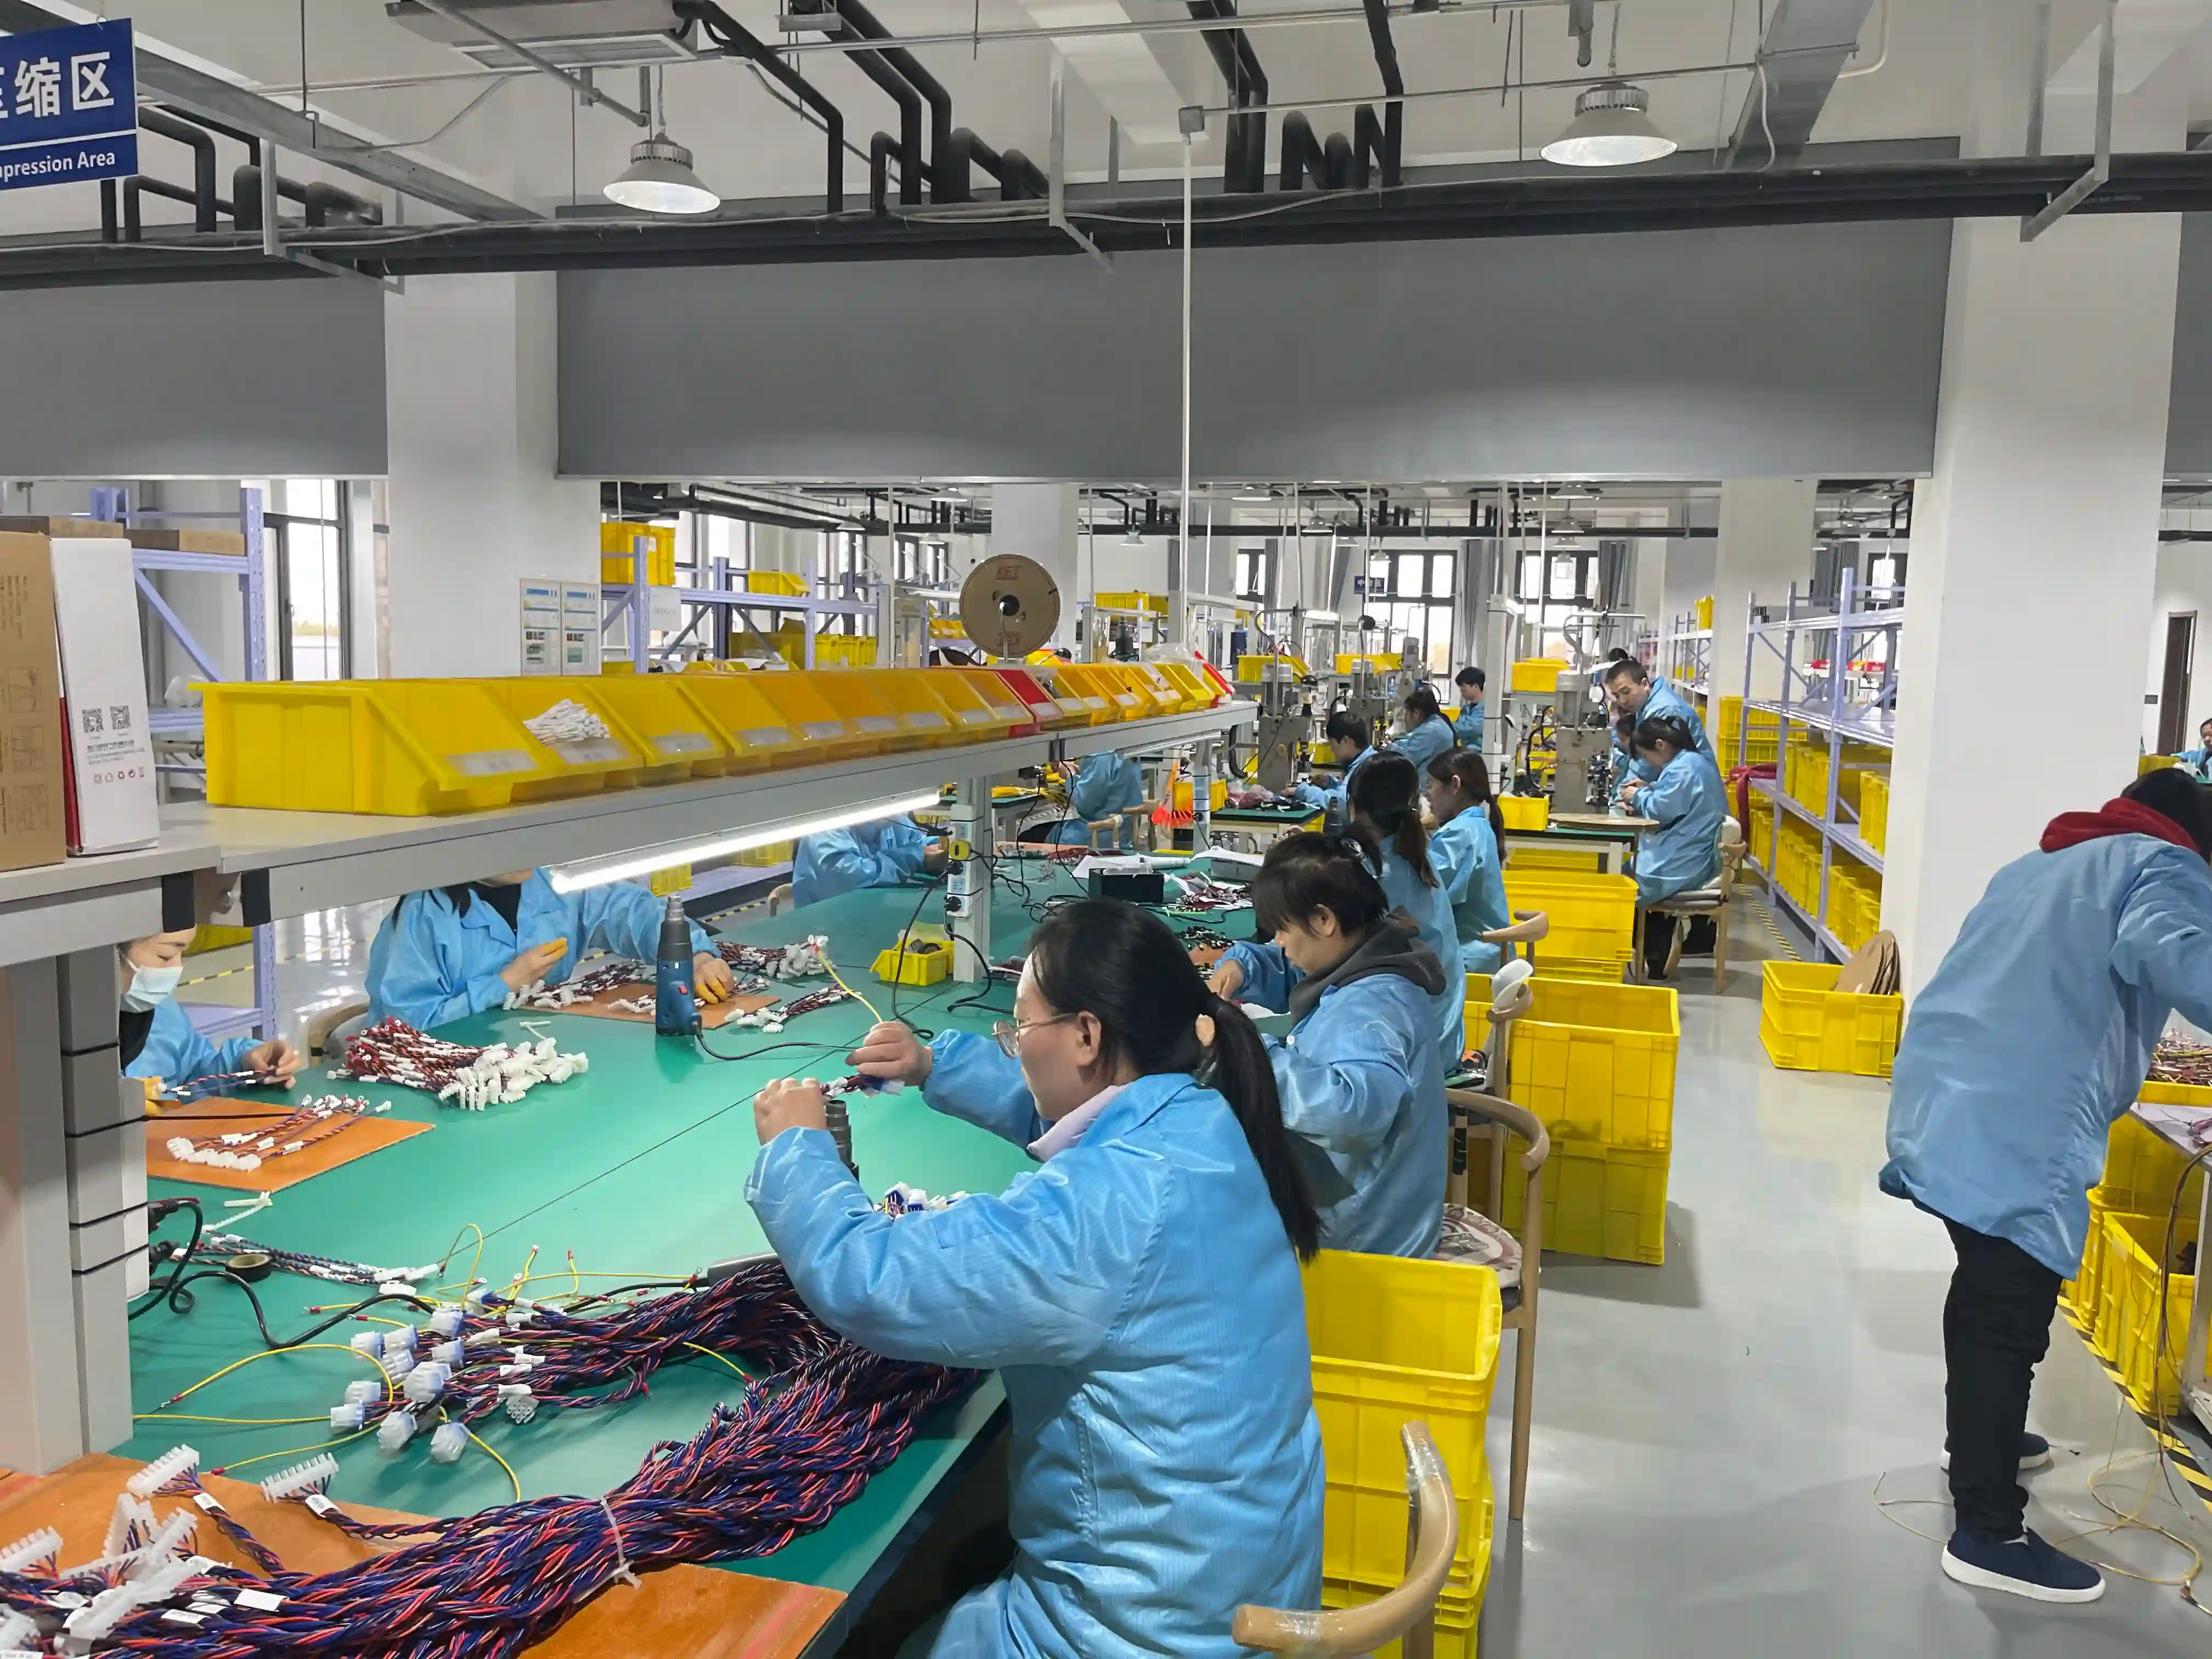
Prototype-kabelmontasje handler om fart, men ikke om å hoppe over kontrollen. En norsk OEM som skal gå fra tegning til pilotserie, trenger raske avklaringer om komponenter, kontaktvalg, pinneoppsett, test, merking og produksjonsmetode. Den beste prototypen er ikke bare en kabel som virker én gang; den danner et godt læringsgrunnlag for stabil produksjon.
En rask prototype starter med en presis RFQ og teknisk spesifikasjon og bør munne ut i dokumentert leverandørvalidering før serie. For små serier og prøver er prototype-kabelmontasje etter tegning den relevante tjenesten.
NPI betyr new product introduction, altså prosessen som gjør et nytt produkt klart for produksjon. DFM betyr design for manufacturability og er en gjennomgang av om konstruksjonen kan produseres repeterbart. FAI betyr first article inspection, en dokumentert kontroll av den første enheten eller det første produksjonspartiet mot tegningen. En pilotserie er en mindre produksjonsserie som prøver ut prosess, materialer og dokumentasjon før volumproduksjon.
NorKab støtter prototyper av kabelmontasjer og ledningsnett og testing og verifisering for kunder som trenger en kort vei fra teknisk idé til godkjent prøve.
Kort svar: Hva er en realistisk ledetid?
- Produksjonstid for enkle kabelsett avtales etter kontroll av tegning, materialtilgang og testomfang.
- Manuell montering, testoppsett og tilgang på kontakter vurderes før prototypeplanen bekreftes.
- DFM, alternative innkjøpskilder, FAI og pilotproduksjon må få egne avklarte trinn i planen.
- Lengre ledetid skyldes ofte spesialkontakter, verktøy, overstøping, testfikstur eller kundegodkjenning.
- Den raskeste veien er en komplett kravpakke: tegning, BOM, volum, test, merking, miljø og ønsket leveringsdato.
1. NPI-prosessen fra RFQ til første prøve
En god NPI-prosess begynner med at kunden sender kravpakken. Som et minimum bør den inneholde tegning, stykliste, kontaktdata, ledertype, lengde, pinneoppsett, toleranser, merking, testkrav, miljø og volum. Hvis noe mangler, bør leverandøren be om avklaring før produksjonen starter. Les også RFQ-veiledningen for norske OEM-er for en mer fullstendig sjekkliste.
Produksjonsgodkjenning i bilindustrien har egne rammeverk, blant annet PPAP. Bakgrunn om PPAP viser hvorfor dokumentasjon, prosess og prøve ikke bør behandles hver for seg. Selv om en prototype ikke krever full PPAP, kan mange av PPAP-prinsippene brukes i en forenklet form: kontrollplan, materialstatus, testlogg og revisjonsstyring.
For prototyper med kort leveringstid er beslutningshastigheten like viktig som produksjonshastigheten. Godkjenning av en alternativ kontakt kan påvirke materialplanen. Ventetid på kundens avklaring må tas med selv om selve monteringen er kortvarig.
2. DFM: Der prototypen blir produksjonsklar
DFM-gjennomgangen bør avdekke produksjonsrisiko. Er lederdimensjonen riktig for terminalen? Ligger kabeldiameteren innenfor pakningens arbeidsområde? Er bøyeradiusen realistisk i sluttproduktet? Kan etiketten leses etter montering? Er testpunktene tilgjengelige? Finnes det en kontaktorientering som lett kan forveksles?
En liten DFM-endring kan spare mye tid. Det kan være å flytte en etikett 30 mm, velge en terminal med bedre tilgang for verktøyet, samle to jordledere i en definert skjøt eller gå fra løs krympestrømpe til overstøpt avlastning. For spesialtilpassede løsninger kan kundetilpasset kabelmontasje og kundetilpassede ledningsnett redusere behovet for tilpasninger i felt.
| Fase | Mål | Tidsplan | Hva kan forsinke |
|---|---|---|---|
| RFQ-kontroll | Avklare krav og risiko | Avklares ut fra underlaget | Manglende BOM eller pinneoppsett |
| DFM | Gjøre konstruksjonen produksjonsvennlig | Avtales ut fra konstruksjon og avklaringsbehov | Uavklarte alternativer |
| Prototype | Produsere 1-10 enheter | Avtales ut fra materialtilgang og testomfang | Spesialkomponenter |
| FAI | Dokumentere den første enheten | Avtales ut fra måle- og dokumentasjonsomfang | Manglende toleranser |
| Pilotserie | Prøve prosess og variasjon | Avtales ut fra testfikstur, volum og godkjenning | Testfikstur eller godkjenning |
| Produksjon | Repeterbar levering | Etter materialplan | Lang ledetid på kontakter |
3. FAI og pilotserie
FAI innebærer at den første enheten kontrolleres systematisk mot kravene. Bakgrunn om first article inspection viser hvorfor dette er mer enn en visuell kontroll. For kabelmontasje kan FAI omfatte lengde, pinneplassering, krymping, etikett, kontaktorientering, skjermterminering og elektrisk test.
Pilotserien er neste trinn. Den kan bestå av 10, 25 eller 100 enheter, avhengig av risiko og volum. Målet er å se om prosessen fungerer når flere operatører, flere materialpartier og normal produksjonsflyt tas i bruk. For programmer i bilindustrien kan krav til PPAP og IATF bli aktuelle før seriefrigivelsen.
4. Hva NorKab trenger for å avtale en leveringstid
For å gi raskest mulig svar bør kunden sende PDF-tegning, 3D-modell eller bilde, BOM med produsentens delenummer, pinneoppsett, kabeltype, lengde, toleranse, testkrav, merking, volum og mål for prototypen. Hvis en komponent ikke er låst, bør det fremgå om NorKab kan foreslå et alternativ.
Det bør også stå hva prototypen skal dokumentere. Skal den bare bekrefte mekanisk passform? Skal den brukes i elektrisk systemtest? Skal den sendes til en kunde, sertifisering eller feltpilot? En prototype til intern mekanisk test kan ha enklere dokumentasjon enn en prøve som skal inngå i en medisinsk godkjenning eller en godkjenning i bilindustrien.
5. Fra prototype til produksjon
Overgangen til produksjon bør ikke være en ny start. Erfaringene fra prototypen og pilotserien bør innarbeides i en oppdatert tegning, stykliste, arbeidsinstruksjon, testoppsett og kontrollplan. Hvis kunden endrer kontakt, leder eller lengde etter piloten, må endringen styres gjennom en ny revisjon og vurdering.
For mer om kvalitetssystem og lukking av avvik er ISO 9001 i praksis relevant videre lesning. Når volumet øker, blir sporbarhet, testdata og leveringsplan viktigere enn ren hastighet. En rask prototype hjelper lite dersom serieoppstarten stopper på grunn av materialer som aldri ble kvalifisert.
6. Beslutningsporter fra konsept til serie
| Port | Spørsmål som må besvares | Leveranse |
|---|---|---|
| Gjennomførbarhet | Finnes riktige terminaler, verktøy og materialer? | Åpen punktliste og foreløpig BOM |
| Prototype | Passer mekanikk, pinnekart og funksjon? | Merkede prøver og avvikslogg |
| Pilot | Er prosessen repeterbar med produksjonsverktøy? | FAI, testdata og oppdatert arbeidsgrunnlag |
| Seriefrigivelse | Er revisjon, materialkilde og endringsflyt låst? | Godkjent kontrollplan og produksjonsunderlag |
Velg hurtig håndbygget prototype når målet er å kontrollere form, passform eller grunnfunksjon og avviket fra planlagt serieprosess er kjent. Velg produksjonsrepresentativ prototype når prøven skal brukes til miljøtest, kundegodkjenning eller sertifiseringsunderlag. Gå til pilot først når tegning, stykliste, kritiske mål og testprogram har en kontrollert revisjon. Ellers må funnene skilles mellom designfeil og feil som skyldes et midlertidig prototypemateriale.
7. RFQ-sjekkliste og risikoregister
I tillegg til tegning og BOM bør forespørselen angi prototypens læringsmål, hvilke deler som er låst, tillatte alternativer og siste dato for designendring. Oppgi motkontakt, pinnekart, lederdata, elektrisk last, miljø, mekanisk føring, merking, emballasje og testgrenser. Beskriv hvilke målinger som skal følge hver enhet, og hvilke som kan utføres på et utvalg. Langledede eller enkeltkildede komponenter bør identifiseres med godkjente alternativer før dato loves.
Risikoregisteret bør minst dekke komponenttilgang, uklar revisjon, manglende applikasjonsverktøy, ukjent kontaktorientering, utilstrekkelig testtilgang og endringer etter bestilling. Hvert punkt trenger eier, beslutningsfrist og konsekvens. Slik kan kort ledetid styres ved å fjerne venting og uklare valg, samtidig som avvik fra den tiltenkte serieprosessen er synlige.
8. Feilmoduser og hva prøvene faktisk viser
| Symptom | Sannsynlig årsak | Kontroll | Forebygging |
|---|---|---|---|
| Prøven passer ikke i produktet | Feil lengdereferanse eller kontaktretning | Fikstur, 3D-sammenligning og FAI | Tydelige datumer og klokkeretning på tegning |
| Elektrisk funksjon er ustabil | Feil pinne, marginal krymp eller skjermavslutning | Test under belastning og bevegelse | Låst pinnekart og prosessparametere |
| Piloten avviker mellom enheter | Ustandardisert arbeid eller materialblanding | Dimensjonsdata og testresultat per enhet | Arbeidsinstruksjon, kitting og sporbarhet |
| Serieprisen øker etter prototype | Midlertidige deler eller manuelle operasjoner ble ikke synliggjort | Prosess- og kostgjennomgang | Separat prototype- og seriebaseline |
Kontinuitet og pinnekontroll viser at forbindelsene er riktige ved prøvetidspunktet, men ikke at kabelen tåler strøm, vibrasjon eller bøying. Uttrekksprøve vurderer en terminering destruktivt og sier ikke alene noe om alle krymp i et parti. FAI bekrefter målte egenskaper på den første artikkelen; den er ikke et bevis på prosesskapabilitet. En funksjonstest i kundens system avdekker grensesnittfeil, men bør suppleres med målbare elektriske og mekaniske kriterier slik at senere revisjoner kan sammenlignes.
ISO 9001 gir rammer for dokument- og endringsstyring. IPC/WHMA-A-620 kan brukes som akseptgrunnlag for kabelmontasjen. I bilprogrammer brukes APQP og PPAP for industrialisering og godkjenning. Hvilket rammeverk som gjelder, må stå i bestillingen; en rask prototype er ikke automatisk godkjent for serie eller for bruk som kvalifikasjonsprøve.
FAQ
Hvordan avtales leveringstid for prototype-kabelmontasje?
Leveringstiden avtales per prosjekt etter gjennomgang av krav, materialtilgang og testomfang. Spesialkontakter, testfikstur, overstøping og kundegodkjenning må inngå i planen. Eventuell hasteproduksjon må bekreftes i tilbudet.
Hva må vi sende for å få et raskt tilbud?
Send tegning, BOM, pinneoppsett, lengde, toleranser, merking, testkrav, volum og ønsket dato. Hvis alternativer er tillatt, må dette angis tydelig i RFQ-en.
Hva er forskjellen på en prototype og en pilotserie?
En prototype omfatter ofte 1-10 enheter som brukes til å prøve konstruksjonen. En pilotserie består gjerne av 10-100 enheter og brukes til å prøve prosessen, dokumentasjonen, materialflyten og produksjonens repeterbarhet.
Trenger alle prototyper FAI?
Nei, men FAI anbefales når prototypen skal brukes til godkjenning eller som grunnlag for en pilotserie. En enkel FAI kan omfatte avtalte kritiske mål og elektrisk test på førstestykket. Testomfang for resten av partiet avtales separat.
Hvordan reduserer DFM ledetiden?
DFM avdekker produksjonsrisiko før produksjonen starter. En avklaring på 30 minutter om terminal, pakning eller etikett kan spare flere dager med omarbeiding etter den første prøven.
Når bør vi begynne å planlegge produksjonen?
Planlegg produksjonen allerede under prototypeløpet hvis komponentene har lang ledetid. For spesialkontakter kan materialenes ledetid være 8-14 uker selv om selve montasjen går raskt.
Trenger dere prototype-kabelmontasje med rask levering i Norge? Send kravpakken og ønsket dato til NorKab, så vurderer teamet DFM, ledetid og pilotopplegg.